

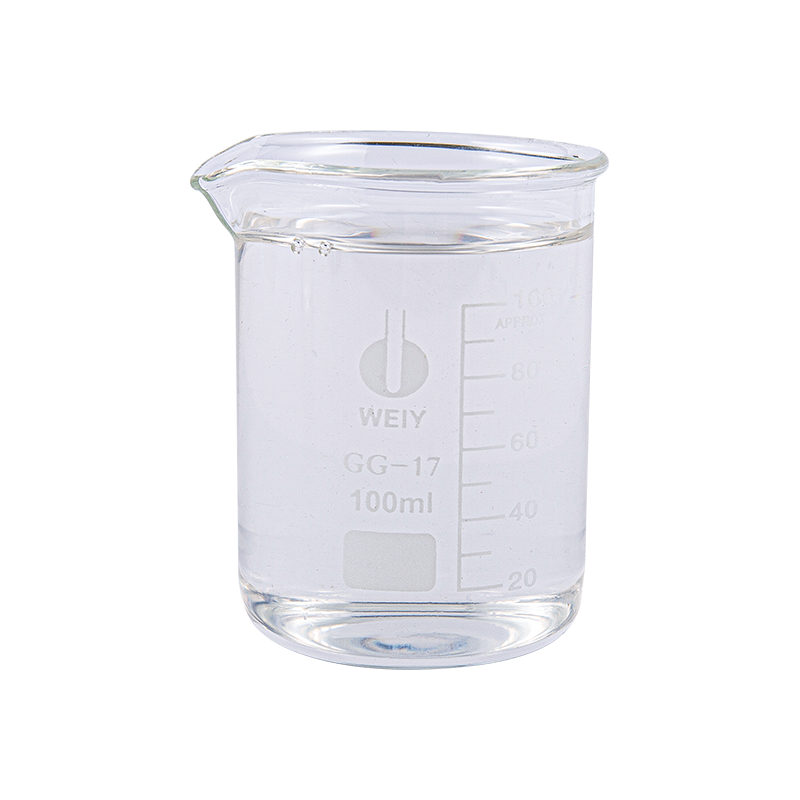
Křemičitan sodný (HLNAL-1)
Cat:Kapalina křemičitanu sodného
Křemičitan sodný (sodné vodní sklo) model HLNAL-1, podle národního standardu GB/T4209-2008 liquid-1 model výr...
See Details
Křemičitan sodný, běžně známý jako vodní sklo, je ve vodě rozpustný alkalický křemičitan používaný v nátěrech, lepidlech, slévárenských pojivech, tmelech betonu a výrobě anorganických prášků. Téměř v každém procesu musí být tekutá kvalita převedena na pevný film, spojenou vrstvu nebo suchý prášek odstraněním vody. Sušení vzduchem, při kterém pohybující se proud vzduchu absorbuje vlhkost ze silikátového povrchu, je nejpoužívanější metodou, protože je jednoduchá, energeticky účinná a kompatibilní s kontinuálními výrobními linkami.
Dvě proměnné, které určují úspěch, jsou doba sušení na vzduchu a teplota sušení. Nastavte je správně a vysušený silikát vytvoří jasnou, tvrdou, voděodolnou síť. Špatně je nastavte a výsledkem je olupování, praskání, pěna nebo lepkavá nedostatečně vytvrzená hmota. Tato příručka vysvětluje, jak doba a teplota sušení na vzduchu ovlivňují křemičitan sodný, jak zvolit správné parametry a jak opravit vady, když se plán sušení pokazí.
Technické roztoky křemičitanu sodného obvykle obsahují 30 až 50 procent rozpuštěných pevných látek. Během sušení na vzduchu voda odchází ve dvou fázích. Volná voda, která zaujímá prostor mezi rozpuštěnými silikátovými řetězci, se nejprve odpaří pod rozdílem tlaku páry mezi mokrou vrstvou a okolním vzduchem. Vázaná voda, která je volně spojena se sodnými ionty a silanolovými skupinami, uniká pomaleji a vyžaduje vyšší teplotu nebo delší dobu. Kompletní křivka sušení má proto rychlý stupeň konstantní rychlosti následovaný dlouhým stupněm poklesu rychlosti.
Při 20 až 40 stupních C je odpařování šetrné a tenké vrstvy schnou bez pnutí, ale pomalu. Mezi 40 a 90 °C se sušení stává praktické pro výrobu, protože většina volné vody odchází v tomto rozmezí. Nad 100 °C je vázaná voda vytlačena a silikátová síť kondenzuje do nerozpustné tvrdší matrice. Průmyslové sušičky vzduchu jen zřídka běží nad 150 °C pro jednoduché sušení filmu, protože při vyšších teplotách rychle narůstá riziko utěsnění povrchu. U tlustších dílů je postupný rozvrh mnohem bezpečnější než jedno nastavení vysoké teploty.
Pracovním měřítkem je, že film z křemičitanu sodného je nelepivý, když zbytková vlhkost klesne pod asi 10 procent, ale tvrdý, vodě odolný povrch vyžaduje udržení cílové teploty, dokud není kondenzační reakce v podstatě dokončena.
Teplota také urychluje kondenzaci silanolových skupin na siloxanové vazby, čímž vzniká hustší síť, která zlepšuje tvrdost a odolnost vůči vodě. Stejná rychlost však vytváří známý problém: když vnější plášť vysychá a smršťuje se rychleji než vnitřní, ztuhne, zablokuje únik páry a nakonec praskne nebo vytvoří puchýře, jak se zachycená pára rozpíná. To je důvod, proč čas a teplota musí být vždy zpracovány společně, nikoli nezávisle.
Správné okno schnutí se mění s obsahem pevných látek, tloušťkou vrstvy a poměrem oxidu křemičitého k alkáliím vybraného druhu. Kapaliny křemičitanu sodného se dodávají v různých koncentracích a poměrech, takže před nastavením profilu sušičky si ověřte skutečný obsah vody ve vaší jakosti. To je zvláště důležité, když jedna výrobní linka zpracovává několik receptur, protože malá změna obsahu pevných látek může posunout doporučenou dobu sušení o 20 až 30 procent.
 Hengli HLNAL-1 Tekutý křemičitan sodný ve více velikostech balení Tento kapalný křemičitan sodný vyhovuje úpravám procesu sušení diskutovaným výše, s průhlednou viskózní formou a možnostmi balení 20 l až 1 000 l. Je to praktická volba pro kontrolu ztráty vody a rovnoměrnosti filmu v průmyslových sušičkách. Zobrazit produkt →
Pět procesních parametrů určuje, jak rychle vrstva křemičitanu sodného ztrácí vodu a jak stejnoměrný je konečný suchý film. Níže uvedená tabulka shrnuje jejich účinek a uvádí praktické výchozí hodnoty pro průmyslové sušičky.
| Parametr | Vliv na sušení | Praktický návod |
|---|---|---|
| Obsah pevných látek | Vyšší obsah pevných látek znamená méně vody k odstranění | 35 až 50 % hmotn. kapaliny; u silných filmů udržujte nad 45 %. |
| Poměr oxidu křemičitého k alkáliím | Vyšší poměr zvyšuje viskozitu a zpomaluje vnitřní migraci vody | 2,0 až 3,5 typicky; 2,6 až 3,0 pro povlakové filmy |
| Tloušťka mokré vrstvy | Zdvojnásobení tloušťky může ztrojnásobit nebo zčtyřnásobit dobu schnutí | Udržujte jednotlivé průchody pod 0,5 mm |
| Teplota vzduchu | Vyšší teplota zvyšuje odpařování, ale také riziko slupování | 50 až 80 C první stupeň; 100 až 150 C konečné vytvrzení |
| Relativní vlhkost | Nad 70 procent RH odpařování se téměř zastaví | V sušičce udržujte 40 až 60 procent relativní vlhkosti |
| Rychlost vzduchu | Pohybující se vzduch odstraňuje nasycenou mezní vrstvu | 0,5 až 2 metry za sekundu po povrchu |
Ze všech těchto proměnných má nejsilnější vliv tloušťka mokrého filmu. K odpařování dochází pouze na exponovaném povrchu, takže voda z hlubších vrstev musí difundovat nahoru přes částečně vysušenou síť. Pokaždé, když se počáteční tloušťka mokrého filmu zdvojnásobí, celková doba schnutí se prodlouží zhruba třikrát až čtyřikrát. To vysvětluje, proč tenké povlaky dosáhnou suchého stavu během několika minut, zatímco mnohacentimetrové odlitky a opravné vrstvy potřebují hodiny, a to i uvnitř sušičky s nuceným oběhem vzduchu.
Doporučená sušící okna se liší, protože se liší i požadovaný konečný stav vysušeného silikátu. Níže uvedené hodnoty jsou realistickými výchozími body pro průmyslová zařízení; potvrdit je malými zkouškami před plnou výrobou.
| Aplikace | Teplota sušení | Doba schnutí | Poznámky |
|---|---|---|---|
| Betonová těsnící fólie | 20 až 35 C | 1 až 3 hodiny nelepivé; 24h plné vytvrzení | Tenká vrstva, kapalina s nízkým obsahem pevných látek |
| Lepidlo na dřevo nebo papír | 40 až 80 C | 10 až 60 min | Tlak zlepšuje kontakt |
| Základní nátěr na ocel odolný proti korozi | 80 až 150 C | 15 až 45 min | Doporučuje se stupňovitá rampa |
| Pojivo pro slévárenské jádro | 200 až 300 C vzduchu v jádře | 30 až 150 s | Pouze tenké části písku |
| Žáruvzdorný nebo litý tvar | 50 až 90 C, poté 120 až 180 C | 2 až 12 hodin | Postupné zahřívání zabraňuje praskání |
| Prášek z kapaliny | 250 až 350 C vstup; 90 až 120 C výstup | sekund | Atomizované kapky ve vzduchu |
Spodní konec každého teplotního rozsahu vyhovuje vlhkým podmínkám, silnějším vrstvám nebo vysoce viskózním třídám, zatímco horní konec by měl být vyhrazen pro tenké vrstvy s nuceným pohybem vzduchu. U adhezivních linek se pevnost spoje vyvine nejrychleji během fáze sušení konstantní rychlostí a praktický přehled za použití tekutého křemičitanu sodného jako lepidla vysvětluje, jak podmínky sušení ovlivňují výkon spoje v reálné výrobě.
Utěsnění betonu a ochrana proti prachu závisí na zcela vysušeném, dobře přilnavém silikátovém filmu, který reagoval s vápenatými sloučeninami v podkladu. Vytvrzovací činidla pro podlahy jsou formulována s kontrolovanou sušinou a viskozitou tak, aby jedna vrstva zaschla rovnoměrně v realistickém konstrukčním okně; úprava rozvrhu schnutí tak, aby odpovídala okolní vlhkosti, je často rozdílem mezi lesklou uzavřenou podlahou a zakalenou nerovnoměrnou podlahou.
Níže uvedená tabulka porovnává celkovou dobu schnutí tenké vrstvy a silné vrstvy na vzduchu při třech běžných teplotách. Data předpokládají nucený pohyb vzduchu asi 1 metr za sekundu po povrchu, relativní vlhkost pod 50 procent a typický kapalný křemičitan sodný se 40 procenty pevných látek.
Z grafu vyplývají tři praktické závěry. Za prvé, zvýšení teploty vzduchu z 60 na 120 °C zkrátí dobu schnutí zhruba o 70 až 90 procent v závislosti na tloušťce vrstvy. Za druhé, čas ušetřený o každých dalších 10 stupňů C se při vyšších teplotách zkracuje, protože limitujícím krokem se stává migrace vázané vody, nikoli povrchové odpařování. Za třetí, tabulka uvádí minimální dobu pro odstranění vody; nezaručuje bezvadné sušení, protože rychlost ohřevu, vlhkost a geometrie součásti také řídí tvorbu trhlin.
Místo hádání stanovte správné okno sušení pro konkrétní druh křemičitanu sodného pomocí jednoduchého testovacího postupu. Níže uvedené kroky fungují pro fólie, lepené sestavy a malé odlitky.
Pro prášek sušený na vzduchu použijte stejný princip, ale nepřetržitě měřte na výstupu ze sušičky. Změna o 5 stupňů C na výstupní teplotě obvykle odpovídá posunu zbytkové vlhkosti o 0,1 až 0,3 procenta. Cílové hodnoty pro suchý prášek křemičitanu sodného jsou typicky 0,5 až 2 procenta zbytkové vlhkosti v závislosti na zamýšlené aplikaci.
 Hengli HLNAP-1 práškový křemičitan sodný v 25kg pytlích Bílá prášková forma křemičitanu sodného s 25 kg tkaným nebo kraft papírovým obalem, vhodná pro aplikace vyžadující řízenou zbytkovou vlhkost. Popis zahrnuje suché skladování a manipulaci v souladu s kontextem monitorování výstupních podmínek pro prášek ze sušičky. Zobrazit produkt →
Při monitorování sušičky umístěte teplotní čidla blízko k silikátovému povrchu místo toho, abyste se spoléhali na displej sušičky. Silné substráty zůstávají prvních několik minut o 20 až 40 stupňů C chladnější než proud vzduchu a senzor namontovaný ve výfukovém potrubí nadhodnocuje skutečnou rychlost sušení na povrchu produktu.
Většina závad při sušení má původ v jedné ze tří chyb: sušení příliš horké, příliš brzké zvýšení teploty nebo provoz sušičky s nasyceným vzduchem a bez odsávání. Rozpoznání příčiny usnadňuje opravu plánu před odmítnutím celé dávky.
| Defekt | Typická příčina | Nápravné opatření |
|---|---|---|
| Stahování povrchu | Teplota vzduchu above 90 C while the layer is still wet | Snižte teplotu prvního stupně; udržujte vzduch v pohybu |
| Praskání | Smršťovací napětí z rychlého zahřátí povrchu | Přidejte udržovací stupeň při 50 až 60 C; nanášejte tenčí vrstvy |
| Pěna nebo dírky | Pára zachycená pod utěsněným povrchem | Snižte konečné zvýšení teploty; snížit tloušťku filmu |
| Bílý květ na vysušeném filmu | Uhličitan sodný vzniklý ve vlhkém vzduchu při dlouhém sušení | Zkraťte dobu sušení; udržujte vlhkost pod 60 procent RH |
| Lepkavý nedostatečně vytvrzený film | Doba schnutí too short or relative humidity above 70 percent | Prodlužte čas nebo zvyšte teplotu o 10 až 20 C |
| Puchýře na kovovém podkladu | Tlak par po vytvrzení povrchu | Předehřejte substrát na 60 až 80 C; použijte dva tenké průchody |
Pokud nelze tloušťku filmu snížit, rozdělte aplikaci do dvou nebo tří tenkých tahů a před aplikací dalšího osušte každý tah, dokud nebude lepkavý. Tato jediná změna zabraňuje většině defektů pěnění a puchýřů, protože udržuje tvorbu páry dostatečně nízkou, aby ji vzduch odnesl pryč. Ve vlhkém klimatu naplánujte sušení na časné ráno nebo pozdní večer, kdy je okolní vzduch nejsušší.
Následující postupy platí pro procesy nanášení, lepení a sušení prášku a lze je implementovat bez velkých změn zařízení.
Chování při sušení je specifické pro třídu. Silikát s vysokým modulem tvoří viskóznější mokrou vrstvu a schne podle jiné křivky čas-teplota než druh s nízkým modulem při stejném obsahu pevných látek. Při plánování nové linky si vyžádejte doporučení pro sušení od svého výrobce křemičitanu sodného před stanovením časů cyklu.
Strukturovaný přístup k sušení křemičitanu sodného, přizpůsobení teploty, času, proudění vzduchu a vlhkosti konkrétní třídě a geometrii, je nejrychlejší cestou ke konzistentní kvalitě produktu. Jakmile je zmapována křivka sušení pro každý produkt, lze proces s jistotou převést na větší sušičky.
U tenkých filmů je 60 až 80 °C obvykle nejlepší rovnováhou mezi rychlostí a kvalitou. U silných vrstev začněte na 50 až 60 C, vydržte jednu až dvě hodiny, poté teplotu postupně zvyšujte na 120 až 150 C pro konečné vytvrzení. Sušení při okolní teplotě při 20 až 30 C je možné, ale trvá několik hodin a vyžaduje nízkou vlhkost.
Fólie o tloušťce 0,2 až 0,3 mm se stane nelepivou asi za jednu až tři hodiny při 25 až 35 °C a zhruba za 15 až 45 minut při 80 až 100 °C. Vrstva o tloušťce několika milimetrů může vyžadovat 2 až 12 hodin i s ohřátým vzduchem, protože voda musí difundovat z interiéru na povrch.
K praskání obvykle dochází, když povrch schne mnohem rychleji než interiér, což vytváří napětí ze smršťování. Během první fáze snižte teplotu vzduchu, naneste tenčí vrstvu nebo mírně zvyšte vlhkost, abyste zpomalili schnutí povrchu.
Ne Teploty nad 150 C mohou zachytit páru pod ztvrdlým povrchem a způsobit puchýře nebo pěnu. Při výrobě prášku může mít vstupní vzduch 250 až 350 C, ale výstupní teplota, kterou částice skutečně zažívají, se udržuje na 90 až 120 C, aby se zabránilo tavení nebo fúzi.
Ano, pro tenké povlaky a malé díly. Udržujte relativní vlhkost pod 60 procenty a zajistěte nepřetržité proudění vzduchu. Úplné vytvrzení obvykle trvá asi 24 hodin. Pro objemy výroby se doporučuje ohřátý vzduch na 40 až 60 C, aby byly doby cyklů praktické.
Křemičitan sodný (sodné vodní sklo) model HLNAL-1, podle národního standardu GB/T4209-2008 liquid-1 model výr...
See Details
Křemičitan sodný (sodné vodní sklo) model HLNAL-3, podle národní normy GB/T4209-2008 model liquid-3 výroba nízko...
See Details
Křemičitan sodný (sodné vodní sklo) model HLNAL-4, podle národního standardu GB/T4209-2008 liquid-4 model výroba...
See Details
Kapalný křemičitan draselný, model HLKL-1 (modul 2,2-2,4), roztok křemičitanu draselného má lepší vzhled a průhl...
See Details
Tekutý křemičitan draselný, model HLKL-2 (Modulus 2.7-3.0), roztok křemičitanu draselného má lepší vzhled a průh...
See Details
Liquid Potassium Silicate, Model HLKL-5 (Modulus 4.8-5.0), tento produkt je přizpůsobený produkt s ultra vysokým...
See Details
Produkty
Křemičitan sodný Křemičitan draselný Lithium Silikát Methylsilikát sodný Methylsilikát draselný Silica Sol Anorganické Povlaky A Pojiva Podlahový systémKontakt
Add:č. 7 Jiaye Road, město Tongxiang, provincie Zhejiang, Čína Phone:+86-15257095913 Tel: +86-0573-88980238 Mob: +86-0573-88980238 E-mail:[email protected]